Was ich Ihnen bieten kann

Erfahrung, die Ihre
Produktion sichert

Fundierte Expertise im Werkzeugbau, Sondermaschinenbau und Prototyping

Bild: KI-generiert

Transparenzhinweis: Meine Erfahrungsberichte stammen aus vorherigen Festanstellungen
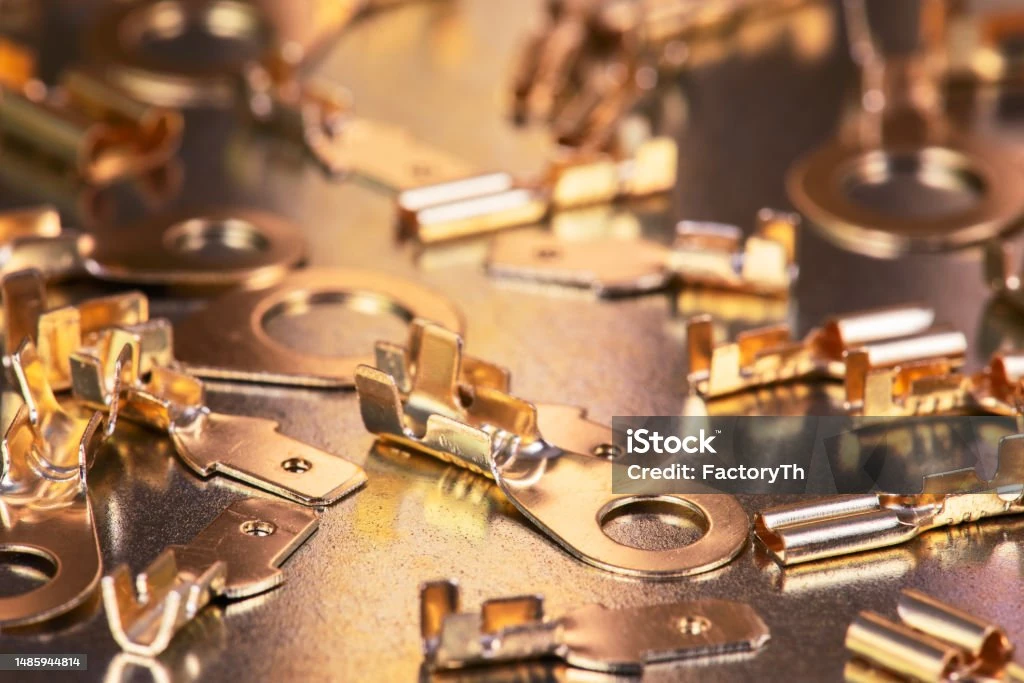
Stanz-Biegeteile & Umformteile

tamped and bent parts & formed parts

Die Bandbreite moderner Stanzbiegeteile und Umformteile – von Zellverbindern über Möbelbeschläge bis hin zu Crimp- und SMD-Kontakten – bildet das Rückgrat für Anwendungen in der E-Mobilität, Automobilindustrie, Möbelindustrie, Elektroindustrie und weiteren Branchen.

Abschirmbleche, Zellverbinder, Polbleche n-polig, Crimp-Kontakte (Steckverbinderkontakte, Kabelschuhe, Flachkontakte, Messerkontakte, etc.), SMD-Kontakte, Halteclipse, Strukturfolien, Stromschienen, Steuerungs-, Scharnier-, Sitzgestellkomponenten und viele weitere Arten von Einzelteilen und Kleinbaugruppen.

Expertise in
  • Der Verarbeitung der Materialien Weicheisen, Stahl und Edelstahl in allen Festigkeitsbereichen (vorvergütet, hartgewalzt), Kupfer und Kupferlegierungen (Messing, Bronze, Kupfer-Berrylium, Neusilber, Hochleistungslegierungen) Aluminium und Aluminiumlegierungen in den Materialstärken von 0,05-6,00mm
  • Der Verarbeitung und Spezifizierung der Halbzeuge Band, Flachdraht, Draht, Flachprofile, Rohre, etc.
  • Vielen gängigen technischen Beschichtungen wie Cu, Ni, Zn, ZnNi, ZnFe, Sn, Matt-Sn, Ag, Au, AuCo, oder Kombinationen aus diesen. Mit den Galvanikverfahren, Trommel, Eintauchen, Eintauchtiefe, Spot und Brush. Feuerverzinnte oder elektrolytisch verzinkte Bänder sowie DLC-Beschichtungen (Diamond like Carbon) im PVD-Verfahren und weitere.
  • Der Einzelteil- und Kleinbaugruppenfertigung auf standardisierten Radial- oder Linear-Stanz-Biegeanlagen, Sonder-Stanz-Biegeanlagen (radial/linear) sowie auf Pressen mit Folgeverbund- und Folgeschnittwerkzeugen (einfach- oder mehrfachfallend) im Bereich von 100-5000kN mit schiebenden oder ziehenden Vorschüben. Bei komplexen 3D- oder 2D-Geometrien von Profilen und Rohren als Einzelteil oder Baugruppe auf Inline 2D- oder 3D- Biegemaschinen oder auf 3D-Transferbiegemaschinen mit vor- oder nachgelagerter Reinigung, weiterer Bearbeitung, gängige Fügemethoden, Montage und Beschriftung.
  • den Lieferformen und Verpackungen/Gebinden als Einzelteil oder Kleinbaugruppen im Schüttgut in Kleinladungsträgern (KLT), Kartonagen, Gitterboxen (GiBo), am Band auf Spulen, blistergegurtet (Tape&Reel) oder in Blistertrays sortiert. Bei größeren Einzelteilen und Baugruppen in Großladungsträgern (GLT), Gitterboxen (GiBo), NoNail-Boxen und sonstige Spezialgebinde.
  • Werkzeugbau, Sondermaschinenbau, Prototyping
  • etc.

Bild: KI-bearbeitet

Schaltkontakte

Switch contacts

Der „moderne“ Lichtschalter existiert seit ca. 140 Jahren. Von Drehschaltern aus Porzellan, Kippschaltern aus Bakelit zum heute gebräulichen Wipp- oder Flächenschalter aus hochwertigem Kunststoff.

Schalterkontakte sind dabei neben Schaltwippen und anderen mechanischen Komponenten im Inneren für die Schaltung des Stromes und die Kontaktierung zustandig. Dies sind kleine Baugruppen bestehend aus einem Gehäuse aus z.B. verzinntem Bronze oder Messing, welches die stromführende Funktion übernimmt, mit aufgeschweißten Kontaktplättchen aus Silber/Silber-Zinkoxiden in einem mehrschichtigen Aufbau, die zehntausende Schaltvorgänge aushalten müssen und einer montierten hochfesten Klemm-/Sperrfeder aus Edelstahl, die zur Sicherung und Fixierung der eingesteckten Leiter dient. Schalterkontakte allgemein werden auch in anderen Schaltertypen verbaut.

Herausforderungen im Projekt:

  • Industrialisierung von mehr als zehn Varianten von Schalterkontakten auf einer NC-Stanz-Biege-Anlage von Bihler.
  • Beidseitiger Anlagenaufbau: 1. Hochfeste Klemm-/Sperrfeder; 2. Gehäuse, Kontaktschweißung sowie die Montage der Klemm-/Sperrfeder
  • Die Fügepartner und die wechselnden Positionen 90°/schräg sowie oben/unten der Kontaktschweißung sorgten für Herausforderungen. Daher war eine sehr komplexe neu entwickelte Widerstandsschweißeinheit notwendig, um die Qualität zu garantieren und die Standzeit der Elektroden zu erhöhen.
  • Anschließend war die Prüfung durch eine Inline-Messzelle erforderlich. Es mussten alle, nach GPS tolerierten Maße, in qualitätssichere 2D-Maße umgewandelt werden um bei sehr hohen Taktzahlen eine Inline Kameraprüfung überhaupt zu ermöglichen. (Inline 3D-Messmethoden können diese Taktzahl bei Weitem noch nicht leisten)
  • Durch den komplexen Anlagenaufbau und die Variantenvielfalt musste ein einheitliches, einfaches und schnelles Rüst- und Instandhaltungskonzept ausgearbeitet werden. Dies wurde durch Frontloading, lessons learned und PFMEA realisiert
  • Das Teiledesign hat die Herstellbarkeit bis an den Rand ausgereizt und erforderte ein spezielles Werkzeugdesign.
  • Sehr ambitionierter Termin- und Budgetplan, dadurch waren umfangreiche Änderungen und Zusammenfassungen notwendig um die Anforderungen des Kunden zu erfüllen
  • Es mussten zu jederzeit min. acht Projektpartner koordiniert werden, teilweise wesentlich mehr

Sie haben Fragen zu Industrieteilen? Hier geht es zum Kontaktformular.
Stromschienen & Zellkontaktiersysteme (CCS) für immersionsgekühlte HV-Batterien (Akquise)

Busbars & Cell Contact Systems (CCS) for Immersion-Cooled HV Batteries

In Hochvolt-Batterien mit Immersionkühlung werden z.B. prismatische Zellen in den Batteriemodulen direkt mit dem Kühlmedium, meistens ein spezielles dielektrisches Öl, umspült. Durch die bestmögliche Wärmeabfuhr und geringen Temperaturunterschiede im Modul ergeben sich Vorteile wie eine extreme Leistungsfähigkeit, sehr schnelles Laden und eine längere Lebensdauer der Zellchemie. Die dauerhafte Leckagefreiheit bei sehr dynamischen Belastungen ist eine Herrausforderung. Wegen der immensen Leistungsvorteile aber auch den höheren Kosten, wird diese Art der Kühlung bevorzugt für hochpreisige Sportwagen eingesetzt.

Trotz der Immerionskühlung müssen Kontaktbauteile im Modul selbst, mehrere mm an thermischer Ausdehnung kompensieren können, ohne das die Dichtigkeit darunter leidet. Busbars, die die einzelnen Module miteinander verschalten, müssen eine hohe Leitfähigkeit besitzen sowie leicht, präzise und kostenoptimiert sein. Zusätzlich müssen die Kräfte durch thermische Einflüsse und Fertigungstoleranzen, die auf die Modulkontaktierung wirken, während der Montage und im Betrieb möglichst gering gehalten werden.

Herausforderungen bei der Prozessentwicklung und Akquise:
  • Artungleiche Fügeverbindung aus Kupfer (Kontaktierung) und Aluminium (Busbar) und die Einbindung des Fügeverfahrens in die Linie mit den notwendigen Taktzeiten. In diesem speziellen Fall wurde dies durch Ultraschallschweißen gewährleistet. Aber es ist auch Reibschweißen, optimiertes Widerstandsschweißen sowie E-Clinchen mit zusätzlichem Entwicklungsaufwand möglich. Es muss gewährleistet sein, dass die Oxidschicht des Alumiums aufgebrochen wird und keine spröde intermetallische Phase entsteht.
  • Positionstoleranzen von +/-1,50mm auf eine Länge von mehr als 1800mm mit ca. 12 Biegungen zu realisieren (gestreckte Länge von bis zu 2200mm)
  • Gesamtbaugruppe bestehend aus bis zu 80 Einzelteilen
  • Spulenmaterial aus hochreinem Aluminium mit Querschnitten von ~200mm² zu entwickeln, das gleichzeitig die geforderten Biegeradien und -winkel ohne Schädigung erträgt, nach dem Abwickeln gerichtet werden kann und sich qualitativ über mehrere Chargen im vorgegebenen Bereich konstant verhält.
  • Die Weiter- und Neuentwicklung von CNC-Biegemaschinen von Wafios zur Herstellung von zweidimensionalen Biegegeometrien um die notwendigen Taktzeiten zu erreichen und zusätzlich Inline-Bearbeitungsmöglichkeiten zur Querschnittsänderung abzubilden.
  • Implementierung von Schraub-, Montage- und Beschriftungsstationen inline
  • Messsysteme zu adaptieren, die komplexe Busbargeometrien, in dieser Länge, serienbegleitend erfassen können und automatisch die notwendigen Prozesskorrekturen im Rahmen von SPC/Qualitätsregelkarte an die Biegemaschine weiterleiten.
  • Reinigungs-, Handlings- und Verpackungskonzepte zu entwickeln die auf Kosten, Transport sowie auf die Erhaltung der technischen Sauberkeit optimiert sind.
  • Erstellung von B2-Prototypen (fortgeschrittenes Funktionsmuster mit seriennahen Eigenschaften) mit einem sehr ambitionierten Terminplan
  • Dieses Projekt wurde leider durch die Neuorientierung eines großen deutschen OEM in der E-Mobilität nach Fertigstellung der B2-Muster abgebrochen.

Bild: KI-generiert

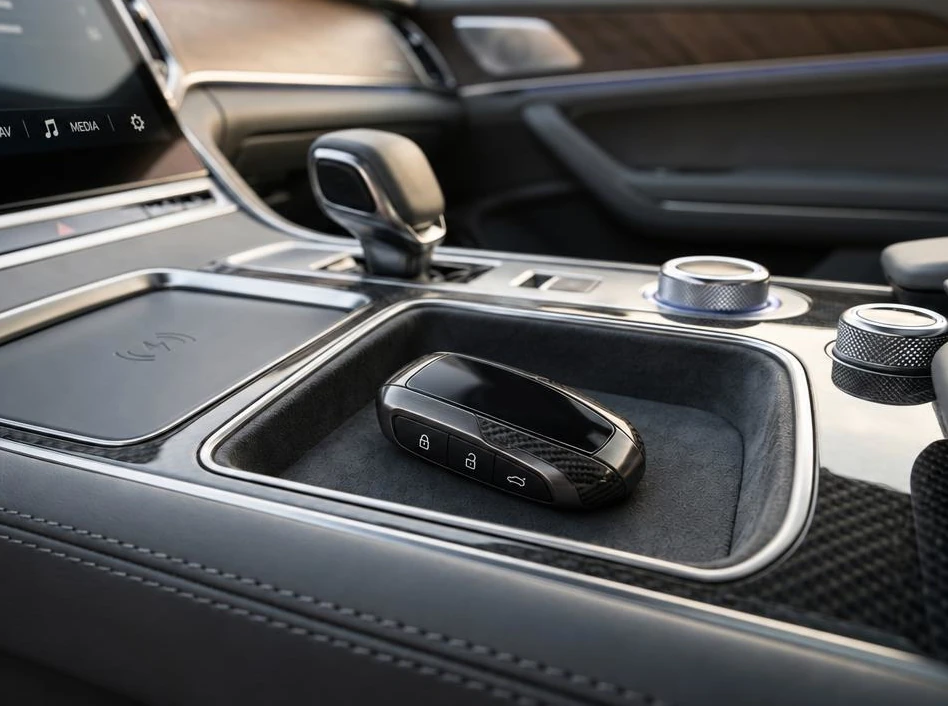
SMD-Knopfbatteriekontakte Plus/Minus für Autoschlüssel (Tape & Reel)

SMD Coin Cell Battery Contacts (plus/minus) for Car Keys (Tape & Reel)

In Fahrzeugschlüsseln ist eine Knopfzelle zur Stromversorgung eingebaut. Diese besteht aus einem Zelldeckel (Minus-Pol), einem Zellgehäuse (Plus-Pol) und weiteren Komponenten. Zur Kontaktierung sind Batteriekontakte, die am Zelldeckel sowie seitlich am Zellgehäuse kontaktieren und auf der der Platine verlötet sind notwendig.

Batteriekontakte für Autoschlüssel sind SMD Bauteile, müssen eine dauerhafte Kontaktierung gewährleisten, korrosionsbeständig sein, das leichte Entnehmen der Batterie ermöglichen, lötbar sein und eine hohe technische Sauberkeit nach VDA 19 und ISO 16232 aufweisen. Daher werden diese aus hochfestem Edelstahl gefertigt, haben komplexe Geometrien, einen mehrstufigen Schichtaufbau, sind in Blistergurten mit Abdeckband verpackt und auf Kunststoffspulen aufgerollt (Tape&Reel).

Herausforderungen im Projekt:
  • Entwicklung eines Prozesses der auf eine aufwendige und teure wässrige Inline-Reinigung sowie das Austrennen ins Schüttgut verzichtet (Verhakungs- und Deformationsprävention).
  • Abstimmung eines fünfstufigen Fertigungsprozesses auf Spulen.
  • Abstimmung der Zwischenbauteilgeometrien um alle vom Kunden geforderten technischen Beschichtung (Ni, Sn, Au) mit den Galvanikverfahren (Brush, Spot, Eintauchtiefe, Eintauchen) zu erfüllen und minimalsten Au-Verbrauch zu gewährleisten.
  • Einbringen eines geometrischen Deformationsschutzes ohne Verbrauch von zusätzlichem Material
  • Erhaltung der technischen Sauberkeit in einer als normal zu bezeichnenden Produktionsumgebung.
  • 100% Inlineprüfung
  • Koordination von acht Projektpartnern.

Bild: KI-bearbeitet

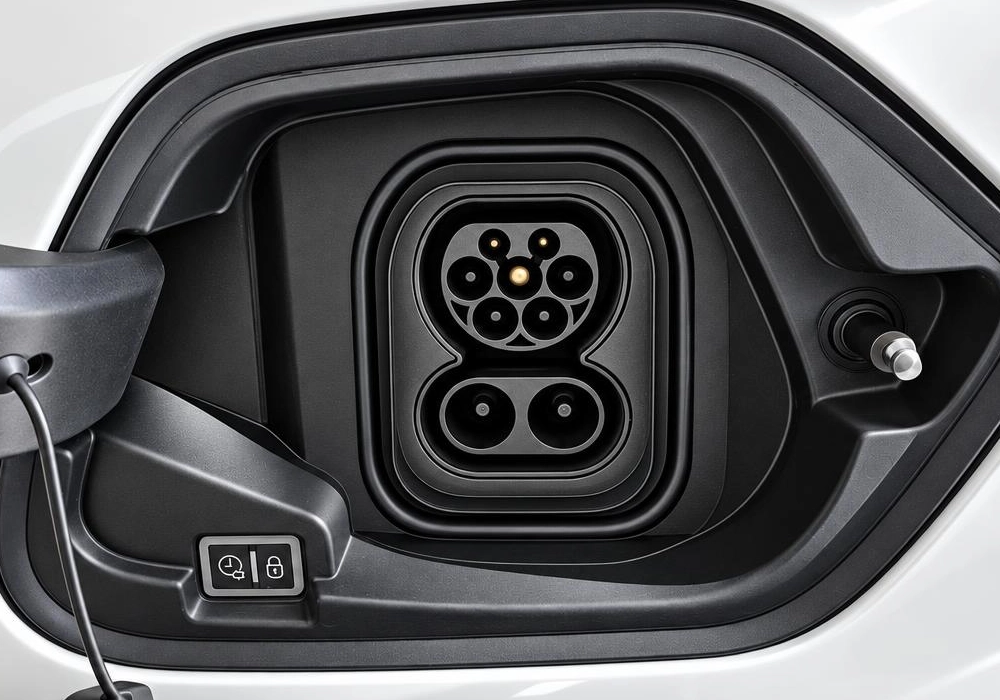
Federkontaktbuchsen für den CCS2-Ladeanschluss (Tape & Reel)

Spring Contact Sockets for CCS2 Charging Inlets (Tape & Reel)

In Ladeanschlüssen, bei BEV`s, ist zur Überwachung des Ladevorgangs eine Sensorik verbaut. Diese besteht unter anderem aus mehreren Kontaktbuchsen die im Durchmesser variieren und auf einer Leiterplatte verlötet werden.

Kontaktbuchsen für Leiterplatten sind SMD-Bauteile, bestehen aus Kupferlegierungen, sind extrem filigran, haben mehrere „Kontaktfinger“ die innen an einem Durchmesser anliegen und somit von der eigentlichen Buchsengeometrie freigeschnitten sind sowie am Außendurchmesser 90° abstehende Stege, die auf der Leiterplatte verlötet werden. Die Buchsengeometrie an sich ist nicht geschlossen und muss zur Montage im Durchmesser elastisch verformbar sein um die Kontaktbuchse durch die Leiterplatte stecken zu können. Sie sind beschichtet (Ag) und extrem anfällig für Deformation.

Herausforderungen im Projekt:
  • Spezielles Werkzeugkonzept um die filigranen Geometrien auf Standard-Werkzeugmaschinen überhaupt abbilden zu können
  • Kalibrierung einer offenen Buchsengeometrie nach SPC-Anforderungen
  • Technische Sauberkeit nach dem Rundbiegen, Austrennen und Verpacken mit einer sehr weichen Ag-Beschichtung gewährleisten
  • Positionsgenaues Bestücken des Blistergurtes durch einen speziellen Austrennvorgang und zusätzlich das Eingreifen für die Bestückung der Leiterplatte geometrisch zu ermöglichen
  • Mehrere Punkte aus der Aufzählung Tape&Reel-Batteriekontakte waren auch hier zu erfüllen (mehrstufiger Aufbau, keine wässrige Inlinereinigung, Zwischenbauteilgeometrien, Deformationsschutz, Inlineprüfung)

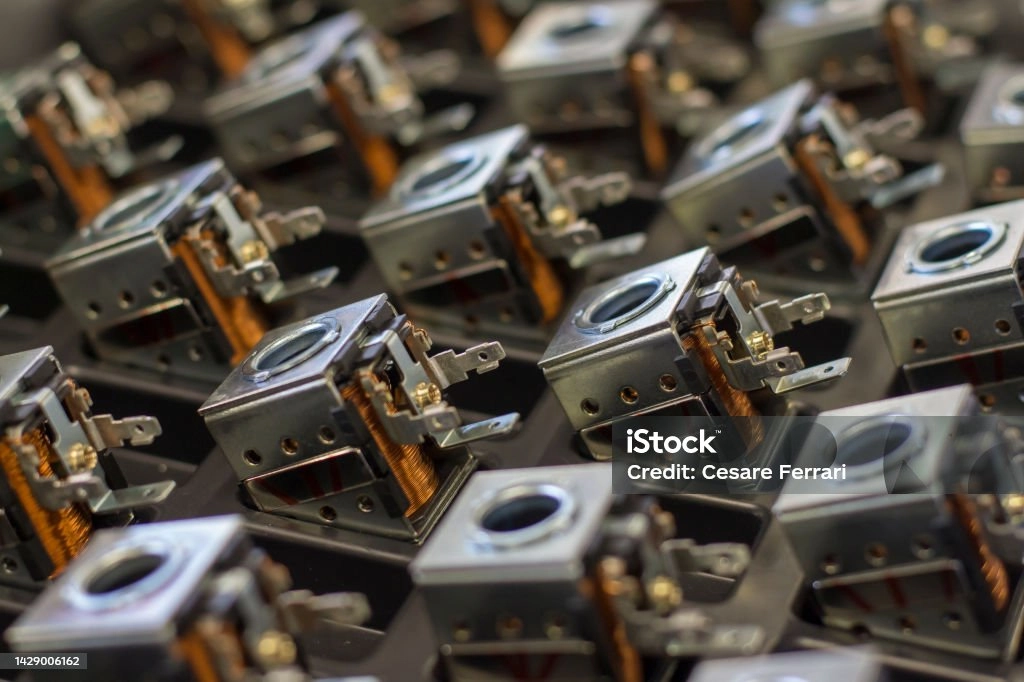
Komponenten für Relais und HV-Schütze

Components for Relays and HV Contactors

Relais oder Schütze sind elektromechanische Schalter, die über einen Steuerstromkreis elektromagnetisch einen Laststromkreis schalten. Sie bestehen aus den Teilsystemen Kontaktsystem, Magnetsystem und mechanischen Komponenten. Einsatz ist unter anderem in der E-Mobilität.

Teile des Magnetsystems sind ein Kern der auch als Buchse ausgeführt werden kann und ein oder mehrere Joche, die den magnetischen Kreis schließen. Kern und Joch sollten dazu aus Weicheisen nach DIN 17405 bestehen um hohe Permeabilität (magnetische Leitfähigkeit), eine geringe Remanenz (Restmagnetismus) sowie eine geringe Koerzitivfeldstärke (leichte Entmagnetisierung möglich) zu erreichen. Dadurch kann das Magnetsystem z. B. beim Laden oder bei einem Unfall die Hochvolt-Batterie innerhalb von wenigen Millisekunden vom Bordnetz trennen.

Herausforderungen bei der Herstellung:
  • Spezielles Werkzeugkonzept notwendig um die Glattschnittanteile der Schnittkanten an den Fügestellen zwischen Joch und Kern (Buchse) max. zu erhöhen (Folgeverbund)
  • Materialien wie RFe-Güten, kohlenstoffarme DC-Güten, etc.
  • Magnetisches Schlussglühen
  • Technische Beschichtungen wie Zink oder elektrolytisches Zink
  • Zusätzlich spezielle Schnittwerkzeugkonzepte für vorher geglühte und vorbeschichtete Materialien notwendig (sehr grobes Korn erfordert eine andere Vorgehensweise um die notwendigen Glattschnittanteile zu erreichen)
  • Technische Sauberkeit, Handling, Sortierung
  • Beschrifung mit DMC auf Beschichtung (Rückverfolgbarkeit)

Bild: KI-bearbeitet

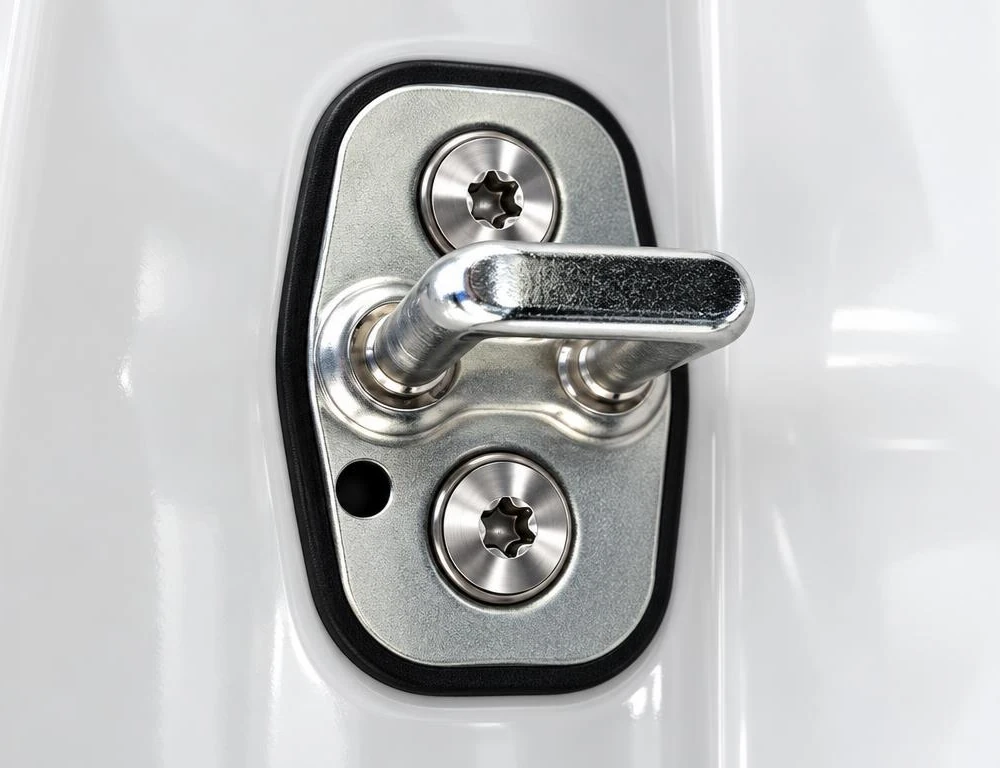
Schließbügel für Autotüren

car door striker

Ein Schließbügel ist neben Drehfalle und Sperrklinke ein Kernbestandteil eines Türschlosses für Autos. Dieser besteht in den meisten Fällen aus zwei Metallteilen, Grundplatte und Bügel, und oft aus einem zusätzlichen Kunststoffteil oder Folienzuschnitt, das/der auf der Unterseite der Grundplatte montiert/verklebt wird. Er wird an der Karosserie verschraubt und ist ein sicherheitsrelevantes Bauteil. Das Gesamtsystem Türschloss muss im Crashfall die Fahrgastzelle zu jederzeit geschlossen halten.

Von Schließbügeln gibt es je nach Anforderungsprofil sehr viele Bauteilvariationen die sich in den Punkten Geometrie, Material, Beschichtungsaufbau und Anzahl der Einzelteile unterscheiden. Zusätzlich werden diese nicht nur an Türen sondern auch in abgewandelter Form an der Heckklappe, Heckschließbügel, und der Motorhaube, Frontschließbügel, eingesetzt.

Herausforderungen bei der Herstellung:
  • Materialien sind Warmband, Edelstahlband, borlegierter und legierter Kaltstauchdraht (vergütet/weich), Edelstahldraht, schlagzähe Kunststoffe oder Dichtfolien aus Aramidfasern
  • Die Herstellung der Grundplatte erfolgt auf Pressen mit 4.000-10.000kN Presskraft und je nach Design und Material einfach- oder zweifachfallend.
  • Die Herstellung des Bügels erfolgt auf Sonderstanzbiegemaschinen mittels Radialbiegeverfahren oder NC-Drahtbiegeanlagen modular über mehrere Stationen. Es können verschiedene Formen des Bügels gefertigt werden (S-Schlag oder U-Form). Dabei können je nach Anforderung des Kunden eine Stauchung (Elefantenfuss) oder Verjüngung an den Bügelenden angebracht werden. Die Einbringung der Stauchung kann je nach Anlagentyp auch während der Baugruppenmontage erfolgen.
  • Bei hohen Anforderungen an die zu erfüllenden Maximalkräfte, kann ein Vergüten des Bügels notwendig sein, dies kann im Vorfeld oder auch im Nachgang erfolgen. Die max. Festigkeit des Bügels darf dann 1000 MPa nicht übersteigen.
  • Beschichtungssysteme bei Stahlschließbügeln sind Zink-Nickel, Zink, Zinklamelle, KTL-schwarz (Katodisches Tauchlackieren). Dabei kann die Grundplatte und der Bügel als Einzelteil separat und dann nochmals als Baugruppe beschichtet sein oder nur als Baugruppe oder Variationen aus den genannten Beschichtungen und Abläufen. Hinzu kommen unterschiedliche Versiegelungen, die je nach Prozess abgestimmt werden müssen. Herstellernormen sind z.B. GS 90010-1, DBL 8451, VW 13750 + TL
  • Bei Edelstahlschließbügeln ist manchmal nur der Bügel selbst DLC (Diamond like Carbon) beschichtet
  • Die automatisierte Baugruppenfertigung erfolgt auf Sondermaschinen. Die blanken, beschichteten oder auch gehärteten Einzelteile werden über Vibrationswendelförderer oder eigens angepasste Zuführsysteme zusammengeführt, je nach Anforderung an den Fügespalten mit Fett bespritzt und zur Baugruppe verstemmt. Anschließend erfolgen verschiedene Kontrollen über Sensoren z.B. Gefüge oder Geometrie. Der Fügeprozess zwischen Bügel und Grundplatte kann bei blanken Bauteilen auch mittels Laserschweißen erfolgen.
  • Die Montage der Kunststoffteile, die zum Schutz der Karosserie auf die Grundplatte verclipst werden, kann in der Montageanlage oder per Hand erfolgen. Ausschlaggebend für die Wahl des Prozesses sind anschließend notwendige Qualitätskontrollen (Sichtkontrolle) oder Beschriftungen.
  • Das Aufkleben der Folienabschnitte erfolgt über Sondermaschinen.
  • Es können bei Schließbügeln verschiedene Verfahren zum Abtrag oder zum Verändern der Oberfläche als Einzelteil oder Baugruppe zum Einsatz kommen. Dazu zählen Elektropolieren, Kugelpolieren und Gleitschleifen.
  • Beschrifung mit DMC auf Beschichtung oder direkt auf Edelstahl (Rückverfolgbarkeit) ist möglich.
  • Weitere Qualitätsprüfungen sind Salzsprühnebeltests nach DIN EN ISO 9227 oder nach DIN EN ISO 22479 (Kesternichtest) sowie Zug- und Biegeprüfungen mit abgestimmten Vorrichtungen um die maximalen Zug- und Biegekräfte zu prüfen.

Bild: KI-bearbeitet

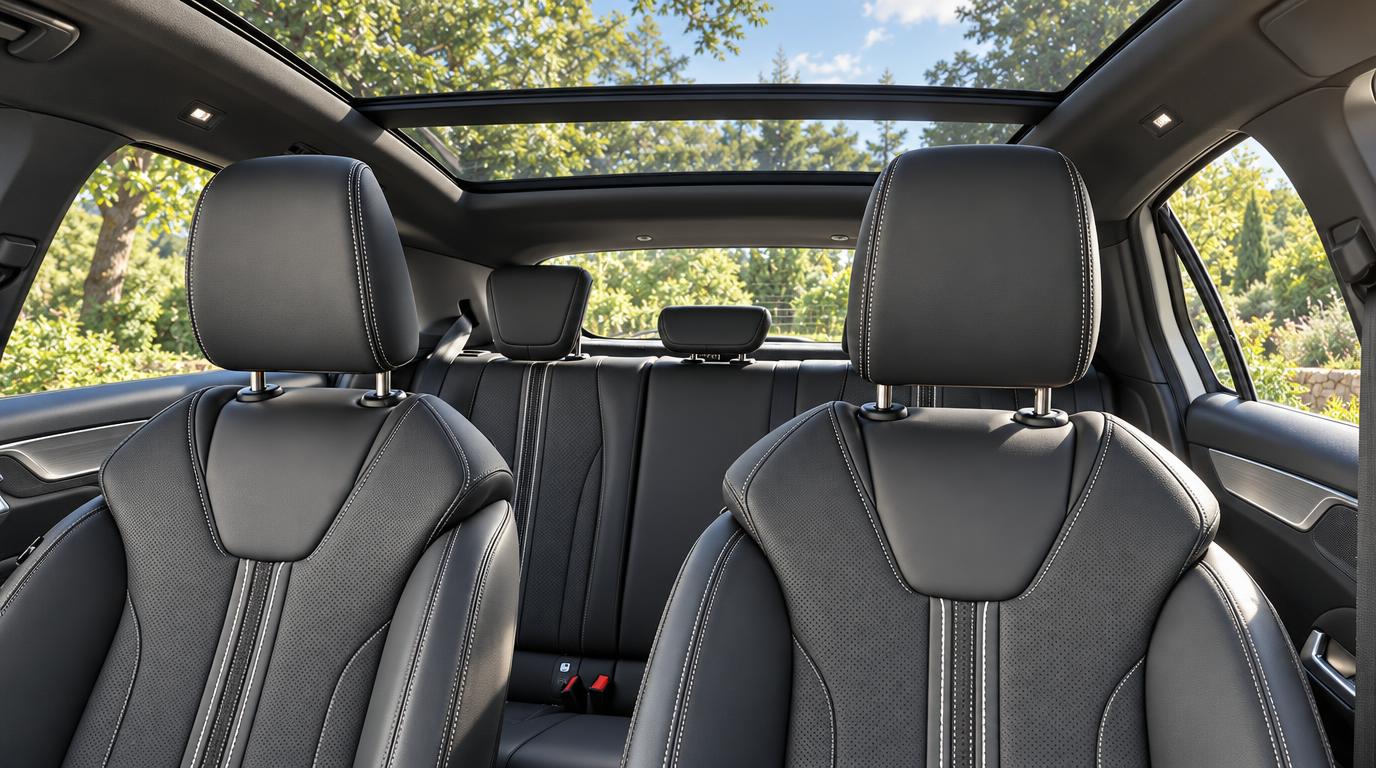
Kopfstützenrohre für Fahrzeugsitze

Headrest Tubes for Automotive Seat Frames

Ein Sitzgestell besteht aus dutzenden Komponenten – eine davon sind die Kopfstützenrohre. Diese werden an das Sitzgestell geschweißt. Nach dem Beziehen des Sitzes wird ein Kunststoffteil in das Kopfstützenrohr eingeclipst, das später die komplette Kopfstütze aufnimmt und zusätzlich die Höhenverstellung gewährleistet.

Kopfstützenrohre gibt es in hunderten von Ausführungen: aus Stahl oder Aluminium, rund, eckig sowie halbrund, asymmetrisch oder symmetrisch, konisch oder zylindrisch, geprägt und verjüngt.

Herausforderungen bei der Herstellung:

  • Als Materialien kommen Warmband, mikrolegiertes Kaltband, Sondergüten aus OEM-Normen sowie Aluminiumlegierungen in verschiedensten Materialstärken von ca. 0,60 mm bis 1,50 mm (oder dicker) zum Einsatz. Der Trend geht klar hin zu dünnerem, höherfestem Kaltband, um signifikant Gewicht einzusparen. Diese Gewichtsreduktion kompensiert grob den höheren Stahlpreis und eröffnet neue Möglichkeiten an anderer Stelle im Fahrzeugbau.
  • Die Fertigung kann auf standardisierten Radial- oder Linear-Stanz-Biegeanlagen, Sonder-Stanz-Biegeanlagen (radial/linear) sowie auf Pressen mit Folgeverbundwerkzeugen (einfach- oder doppelfallend) erfolgen. Ausschlaggebend für die Wahl der Anlage sind die Geometrie, die Stückzahl und spezifische Kundenanforderungen. Spezielle geometrische Anforderungen schränken die Auswahl des Herstellverfahrens oft stark ein.
  • Minimalmengenschmierung ist oft erforderlich, um die Ölmenge (g/m²) auf den Bauteilen zu optimieren. Dies gewährleistet ein direktes, prozesssicheres Schweißen (Laserschweißen, MIG/MAG) der leicht geölten Teile beim Kunden. Zudem reduziert ein geringerer Ölverbrauch die Kosten und zahlt auf die Nachhaltigkeit ein. Wichtig ist hierbei der optimale Kompromiss zwischen Bearbeitbarkeit, Werkzeugstandzeit, Korrosionsschutz und Schweißbarkeit des Bauteils.
  • Obwohl der Grundprozess mit Beschneiden, Biegen und Kalibrieren auf allen Anlagentypen ähnlich ist, erfordern Sonderformen wie konische oder asymmetrische Kopfstützenrohre sowie eine außermittige Positionierung der Verschlussgeometrie (Clinchverschluss) grundverschiedene technologische Vorgehensweisen.

Sie haben Fragen zu Automotivteilen? Hier geht es zum Kontaktformular.